也叫 真空热解清洗炉 · 挤出模具清洗炉 · 螺杆清洗炉 · 聚合物去除炉
Selection
选型要看的三件事
每一条都会改变最终配置,不是通用介绍。
01
真空的作用是防氧化,不只是"气氛"
挤出模具的工作面是抛光面,热解温度下若有氧气,表面会生成氧化皮,抛光面一旦失光就要重新研磨 —— 省下的清洗时间会赔在修模上。真空环境让聚合物靠热解挥发,同时不给模具表面氧化的机会。
02
清洗温度的上限由模具钢的回火温度决定,不是由炉子决定
主流挤出模具钢(H13/SKD61 一类)的回火温度在 550–600℃ 量级。清洗循环一旦越过这个区间,模具的硬度与尺寸稳定性就开始变化,而且不可逆。选型时要问的不是"炉子能到多少度",而是"你们准备用什么温度清洗我这副模具"。
03
"洗干净了"必须先定义判据,否则每批都要争
热解能去掉有机聚合物,但去不掉无机填料 —— 玻纤、矿物填充料、金属氧化物会留下灰状残留。所以验收判据要在第一次清洗前定死:空跑后的残留质量、首件制品的外观、还是残炭率。用"看起来干净"当判据,换了料号就会扯不清。
Delivered
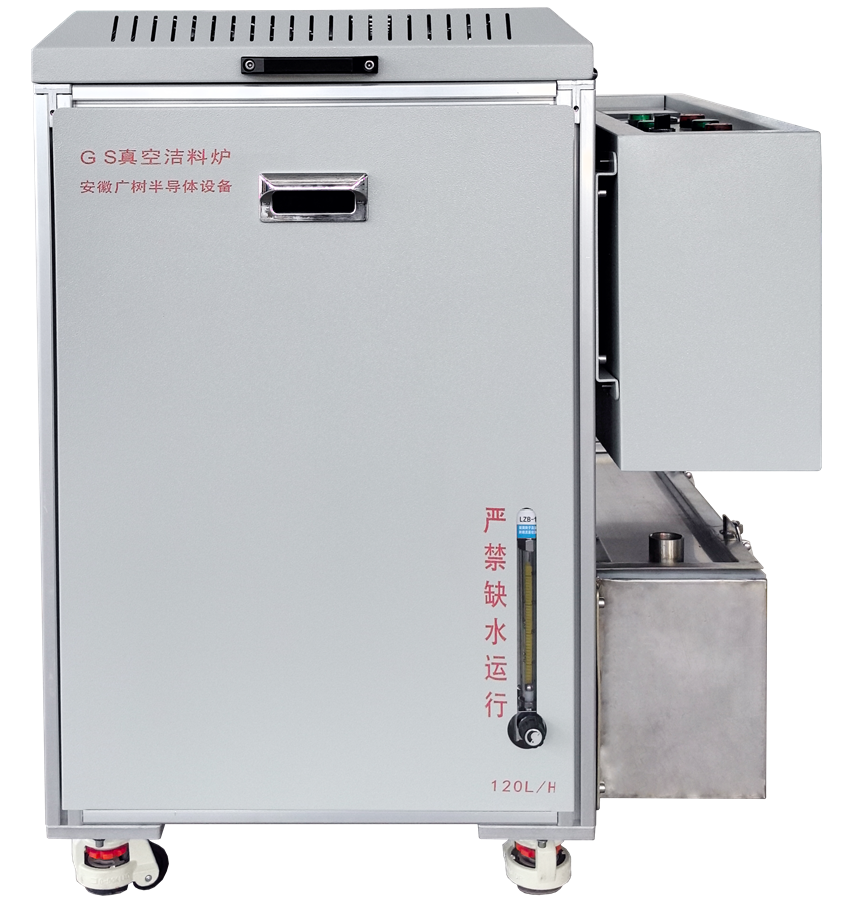
已交付的真空清洗炉方案
点进任一方案可看到完整参数表与数据来源。
FAQ
常见问题
螺杆和模具都能洗吗?
都能,但判定标准要分开定。模具的流道是开放平面,热解后残留少、好判定;螺杆的螺槽深、有遮挡,装炉位置会影响受热均匀度,通常需要更长的恒温段。另外要事先说清料号:玻纤或矿物填充料的螺杆会留下无机残留,这部分热解去不掉,清洗后仍需人工处理。
一次清洗要多久?跟化学清洗比怎么算账?
循环时长取决于聚合物种类、装炉量与炉膛尺寸,按应用算,不按一个通用数字报 —— 没有在已交付机组上实测过的数字,我们不印在页面上。与化学清洗比,要算的是三笔:药剂与废水处置的持续支出、清洗对抛光面的损伤风险、以及停工时间。热解把前两笔降到零,代价是单次时间较长且需要排气处理挥发物 —— 这一点必须在选型阶段就说清,否则挥发物会在炉内重新凝结、污染炉膛。
把你的工艺条件告诉我们
温度、气氛、工件材质与尺寸 —— 有这几项就能给出炉型建议与初步方案。